العربيةالعربية

تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-28 المنشأ:محرر الموقع


يعتمد تصنيع البلاستيك النهائي بشكل كبير على الاتساق الدقيق وجودة مساحيق HDPE وPP. تتطلب التطبيقات مثل القولبة الدوارة، وتركيب الأصبغة الرئيسية، وطلاءات المسحوق مواصفات دقيقة للمواد لتعمل بشكل صحيح. عندما تنحرف خصائص المسحوق، يعاني خط الإنتاج بأكمله.
يؤدي التوزيع السيئ لحجم الجسيمات إلى خلق اختناقات تشغيلية شديدة. ويؤدي الطحن غير المتناسق مباشرة إلى التدهور الحراري، وضعف تدفق الذوبان، وضعف هيكلي في المنتجات النهائية، وإهدار المواد المفرط. لا يمكنك الحصول على منتجات بلاستيكية عالية الأداء باستخدام مسحوق غير منتظم ومعرض للحرارة. يجب أن تظل الخصائص الفيزيائية للبوليمر سليمة طوال عملية تقليل الحجم.
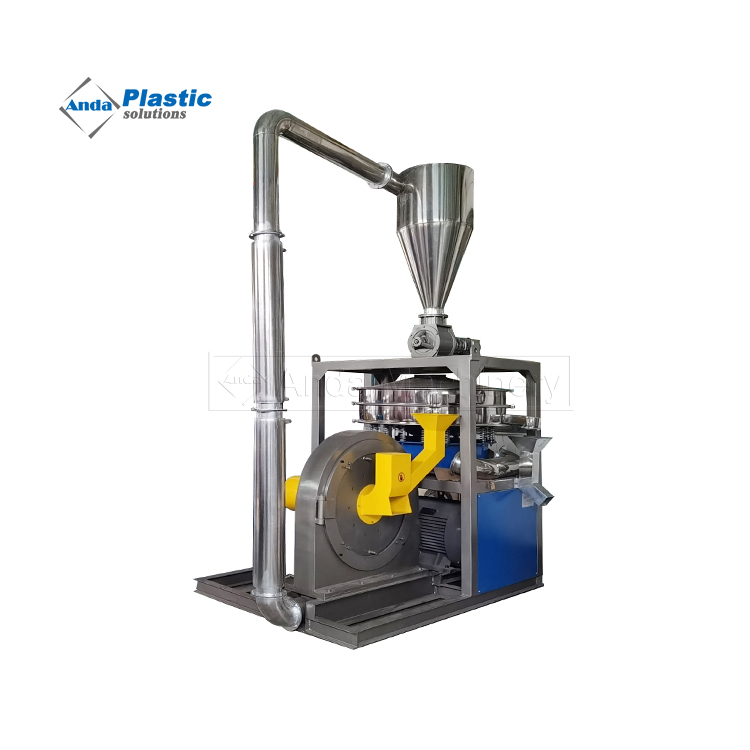
ويتطلب حل هذه المشكلة نظامًا بيئيًا عالي التحكم في الطحن والغربلة والطحن. يعد اختيار وتحسين آلة طحن البلاستيك PE PP ذات الدرجة التجارية بمثابة الرافعة الأساسية لتحقيق التحكم الصارم في حجم الجسيمات. يحافظ التكوين المناسب للمعدات على إنتاجية عالية، ويحمي سلامة المواد، ويضمن الكفاءة التشغيلية.
يتطلب تحويل حبيبات البوليمر الخام إلى مسحوق ناعم سير عمل صارمًا ومتسلسلًا. تبدأ العملية بالتقطيع المسبق أو التحبيب. غالبًا ما تصل المواد الخام على شكل بالات أو تطهير أو قطع كبيرة يجب تقليلها إلى حبيبات موحدة مقاس 6-10 مم. لا يمكنك تغذية قطع غير منتظمة في غرفة الطحن الدقيقة دون التسبب في أضرار ميكانيكية شديدة أو توقف المحرك. ثم تدخل هذه الحبيبات الموحدة إلى نظام التغذية. التغذية المتسقة تملي استقرار العملية برمتها. يؤدي تدفق المواد غير المنتظم إلى ارتفاع الطاقة، والطحن غير المتساوي، وأحجام الجسيمات غير المتناسقة.
داخل غرفة السحق، يحدث التحول الجسدي. تطبق الآلة قوى ميكانيكية مكثفة لتحطيم الحبيبات مقاس 6-10 مم إلى مساحيق صغيرة. تقوم قوى القص بقطع البوليمر بين الأسنان الدوارة والثابتة. تعمل قوى التأثير على تحطيم البنية البلورية للبلاستيك، ويطحن الاحتكاك الأجزاء المتبقية على جدران الحجرة. بمجرد سحقها، يقوم نظام نقل هوائي عالي الضغط بسحب المواد إلى خارج الحجرة. ينتقل المسحوق إلى مرحلة الغربلة، حيث تقوم المناخل الاهتزازية بفصل المسحوق المقبول عن الجسيمات كبيرة الحجم. أخيرًا، يدخل المسحوق حسب المواصفات إلى محطة التعبئة أو صومعة تخزين المواد السائبة.
| مرحلة الإنتاج | المستخدمة | الوظيفة الأساسية | الهدف حجم المادة |
|---|---|---|---|
| ما قبل التقطيع | المحبب الثقيلة | تقليل عمليات التطهير الكبيرة والخردة إلى مواد تغذية موحدة. | 6 ملم - 10 ملم |
| تغذية | وحدة التغذية الاهتزازية أو اللولبية | توفير تدفق ثابت للمواد يتم التحكم فيه بواسطة التيار. | 6 ملم - 10 ملم |
| طحن | غرفة الطاحن | تطبيق قوى القص والتأثير لتصغير البوليمر. | مسحوق مختلط وكبير الحجم |
| Conveying | منفاخ هوائي وإعصار | نقل المواد وتوفير تبريد الهواء. | مسحوق مختلط وكبير الحجم |
| الفحص | المنخل الاهتزازي | مسحوق منفصل حسب المواصفات عن الحبيبات كبيرة الحجم. | 20 - 80 شبكة |
يختار المصنعون بشكل عام بين بيئتين أساسيتين للطحن بناءً على الخواص الحرارية للبوليمر وحجم الإخراج المطلوب. يجب عليك مطابقة طريقة التبريد مع مؤشر تدفق الذوبان المحدد ومرونة المادة الأولية لديك.
تعمل عملية الطحن المحيطة في درجة حرارة الغرفة وتتعامل مع الغالبية العظمى من عمليات طحن البلاستيك القياسية. يعتمد النظام على تدفق هواء كبير الحجم وسترات مبردة بالماء لإدارة الحرارة الناتجة عن الاحتكاك الميكانيكي. يعتبر هذا النهج فعالاً للغاية من حيث التكلفة ومناسب تمامًا لدرجات HDPE وPP القياسية. يعمل تدفق الهواء في نفس الوقت على تبريد المادة، وتبريد أقراص الطحن، ونقل المسحوق النهائي إلى خارج غرفة الطحن. يقوم المشغلون بمراقبة معدل تدفق المياه ودرجة حرارة هواء العادم لضمان بقاء الحجرة أقل بكثير من نقطة انصهار البلاستيك.
يستخدم الطحن المبرد النيتروجين السائل لتجميد البوليمر قبل دخوله إلى غرفة الطحن. يؤدي هذا البرد الشديد إلى هشاشة البلاستيك، مما يسمح له بالتحطم بسهولة عند الاصطدام. تعتبر المعالجة المبردة بديلاً متخصصًا وأعلى تكلفة. أنت تستخدم هذه الطريقة فقط مع البوليمرات عالية المرونة مثل بعض أنواع EVA أو المطاط أو عندما تحتاج إلى ميكرون فائق الدقة دون المخاطرة بالتدهور الحراري. بالنسبة للـ HDPE القياسي والـPP الصلب، فإن الطحن المبرد يضيف تكاليف تشغيلية وتعقيدات غير ضرورية.
تتطلب عمليات التصنيع المختلفة ملفات تعريف مسحوق مختلفة إلى حد كبير. يجب عليك تخصيص مخرجات نظام السحق الخاص بك لتتناسب مع الاحتياجات الدقيقة للمستخدم النهائي. إن إنتاج حجم شبكي خاطئ يجعل المسحوق عديم الفائدة للتطبيق المقصود.
يتطلب التحكم في الإخراج معالجة دقيقة للعديد من المتغيرات الميكانيكية داخل غرفة الطحن. يجب على المشغلين موازنة هذه الإعدادات لتحقيق حجم الشبكة المطلوب دون التضحية بالإنتاجية.
تحدد سرعة الجزء الدوار وسرعة الطرف الطاقة الحركية المنقولة إلى البوليمر. تولد السرعات الأعلى جزيئات أدق من خلال زيادة قوة التأثير. ومع ذلك، فإن هذا يخلق مقايضة صارمة مع توليد الحرارة. يمكن أن تؤدي سرعة الدوار المفرطة إلى إذابة البوليمر، مما يؤدي إلى تشويهه عبر أقراص الطحن وسد منفذ التفريغ. يجب أن تجد عدد الدورات في الدقيقة الأمثل الذي يكسر البلاستيك دون تجاوز حدوده الحرارية.
إزالة الفجوة هي آلية التحكم الأكثر مباشرة. يجب عليك استخدام فجوات الجزء الثابت والدوار القابلة للضبط بشكل دقيق لضبط إخراج المسحوق. يؤدي تضييق الفجوة إلى إنتاج مسحوق أنعم ولكنه يقلل من الإنتاجية الإجمالية ويزيد من حمل المحرك. يجب على المشغلين معايرة هذا التخليص بناءً على مؤشر تدفق الذوبان المحدد للمادة. تتميز الآلات الحديثة بأقراص تعديل خارجية، مما يسمح للفنيين بتغيير الفجوة دون فتح غرفة الطحن.
يؤثر معدل التغذية بشكل مباشر على كفاءة الغرفة. الإفراط في التغذية يخنق غرفة الطحن. يؤدي هذا إلى مخرجات خشنة، وإجهاد شديد للمعدات، وفشل محتمل في المحرك. وعلى العكس من ذلك، فإن نقص التغذية يقلل من كفاءة المعالجة ويهدر الطاقة. توفر وحدات التغذية الاهتزازية الآلية المرتبطة بتيار المحرك الرئيسي التحكم الأكثر موثوقية في التغذية. عندما يقترب المحرك الرئيسي من حمله الأقصى، تتباطأ وحدة التغذية تلقائيًا، مما يمنع حدوث انحشار.
إن فصل المواد المسحوقة حسب الحجم لا يقل أهمية عن عملية الطحن نفسها. وتستخدم الصناعة طريقتين مختلفتين لهذه المهمة، وتخدمان أغراضًا مختلفة تمامًا.
يعد غربلة الدُفعات أمرًا ضروريًا لإجراء تحليل صارم لحجم الجسيمات على نطاق المختبر والتحقق من صحة مراقبة الجودة. يستخدم الفنيون المناخل القابلة للتكديس على طاولة شاكر للتحقق من أن عملية الإنتاج تلبي المواصفات المطلوبة. يأخذون عينة بحجم 100 جرام، ويمررونها عبر شاكر لمدة عشر دقائق، ويزنون المادة المحتجزة على كل شاشة. وهذا يؤكد توزيع حجم الجسيمات ولكنه لا يستطيع مواكبة أحجام الإنتاج التجاري.
يعد الفحص الاهتزازي المستمر أمرًا إلزاميًا للإنتاج عالي الإنتاجية. تستخدم هذه الأنظمة شاشات دوارة أو اهتزازية متعددة الطوابق لفصل تدفق المواد في الوقت الفعلي. يلتقط السطح العلوي الجسيمات كبيرة الحجم، بينما يلتقط السطح الأوسط المسحوق حسب المواصفات، بينما يعزل السطح السفلي الغبار الدقيق جدًا. ويضمن هذا الفصل المستمر وصول المسحوق ذي الحجم الصحيح فقط إلى محطة التعبئة، ومعالجة مئات أو آلاف الكيلوجرامات في الساعة دون انقطاع.
يعمل خط إنتاج المسحوق ذو الكفاءة العالية كنظام حلقة مغلقة. عندما تلتقط الشاشة الاهتزازية الجزيئات كبيرة الحجم الموجودة على السطح العلوي، يقوم النظام تلقائيًا بنقلها هوائيًا إلى غرفة الطحن. تضمن عملية إعادة التدوير هذه أقصى استفادة من المواد وتمنع الهدر. تمر الجسيمات كبيرة الحجم عبر أقراص الطحن مرة أخرى حتى تصبح صغيرة بما يكفي لتمريرها عبر الشبكة المستهدفة.
تمثل إدارة الغرامات تحديًا تشغيليًا كبيرًا. الدقائق هي جزيئات تشبه الغبار تسبب تكتلًا شديدًا وخصائص تدفق سيئة في العمليات النهائية. كما أنها تميل أيضًا إلى الالتصاق بشبكة الشاشة، وهي ظاهرة تُعرف باسم عمى الشاشة. عندما تُحجب الستائر الشبكية، لا يمكن للمسحوق الجيد أن يمر عبرها، ويرفضها النظام بشكل غير صحيح باعتبارها كبيرة الحجم. يساعد شد الشاشة بشكل صحيح على تخفيف هذه المشكلة. بالنسبة للمواد العنيدة، يقوم المشغلون بتثبيت أنظمة التنظيف بالموجات فوق الصوتية. تطبق هذه الأنظمة اهتزازات عالية التردد مباشرة على الشبكة المصنوعة من الفولاذ المقاوم للصدأ، مما يؤدي على الفور إلى إزاحة الجزيئات المحتبسة والحفاظ على أقصى سعة للشاشة.
تحدد الهندسة الداخلية لغرفة الطحن أنواع البلاستيك التي يمكنك معالجتها بفعالية. يجب عليك مطابقة ملف تعريف القرص مع الخصائص الفيزيائية لمواد التغذية الخاصة بك.
تستخدم آلات السحق القرصية ألواحًا مسننة لطحن المواد. نقوم بتقييم هذا التصميم من أجل الطحن المحيطي عالي الإنتاجية للمواد البلاستيكية الصلبة مثل HDPE. يدخل البوليمر إلى مركز القرص الثابت ويتم دفعه إلى الخارج بواسطة القرص الدوار. تعمل قوى القص والاحتكاك بين الأسنان المسننة على تحويل الحبيبات إلى مسحوق. تعد تعدين الألواح أمرًا بالغ الأهمية هنا. توفر سبائك الفولاذ المتصلبة أو طلاءات كربيد التنجستن مقاومة فائقة للتآكل وتطيل فترات الصيانة. تعمل الأسنان البالية على تقليل الإنتاجية بشكل كبير وزيادة نسبة الجزيئات كبيرة الحجم.
تستخدم المطاحن الدبوسية والمطاحن التوربينية آلية مختلفة. نقوم بتقييم هذه البوليمرات الحساسة للحرارة أو الأكثر مرونة قليلاً. بدلاً من الأقراص المسننة، تستخدم هذه المطاحن دبابيس متشابكة أو دوار توربيني ذو شفرات. يولد الدوران عالي السرعة تدفقًا هائلاً للهواء. يساعد تصميم التوربو هذا بشكل كبير في تبريد المواد ونقلها عبر النظام. تعمل قوى التأثير على تحطيم البلاستيك دون توليد حرارة الاحتكاك الشديدة المرتبطة بطواحين الأقراص، مما يمنع المواد البلاستيكية الحساسة للحرارة من الذوبان أثناء التخفيض.
يتطلب تقييم نظام السحق إلقاء نظرة فاحصة على نسبة كيلوواط/كجم. يجب عليك قياس مقدار الطاقة الكهربائية المطلوبة لإنتاج كيلوغرام واحد من المسحوق حسب المواصفات. الإنتاجية العالية لا تعني شيئًا إذا دمرت تكاليف الطاقة هوامش الربح لديك.
يلعب حجم المحرك دورًا كبيرًا في هذه المعادلة. يهدر المحرك كبير الحجم الكهرباء أثناء فترات الخمول أو الحمل المنخفض، بينما يعاني المحرك الأصغر حجمًا من صعوبات تحت الحمل، مما يؤدي إلى إيقاف التشغيل الحراري المتكرر والفشل المبكر. كفاءة القيادة مهمة أيضًا. تعمل أنظمة الدفع المباشر عادة على نقل الطاقة بشكل أكثر كفاءة من البدائل التي تعمل بالحزام، مما يقلل من فقدان الطاقة. وأخيرًا، يؤثر التصميم الديناميكي الهوائي لغرفة الطحن على مدى سهولة قيام النظام الهوائي بتفريغ المسحوق. تتطلب الديناميكيات الهوائية الضعيفة محركات منفاخ أكبر لسحب المواد إلى الخارج، مما يؤدي إلى زيادة استخدام الطاقة على المدى الطويل.
تملي الإدارة الحرارية نجاح الطحن المحيطي. يجب عليك تقييم ضرورة أنظمة التبريد المزدوجة لحماية البوليمر من التدهور الحراري.
تستخدم الآلات الفعالة نتوءات ثابتة مبردة بالماء وسترات تبريد تحيط بغرفة الطحن. يقوم المشغلون بضخ الماء البارد من خلال هذه السترات لاستخراج الحرارة من المكونات المعدنية. وفي الوقت نفسه، يقوم النظام بسحب كميات كبيرة من الهواء المحيط عبر الحجرة لتبريد المكونات الدوارة والبوليمر نفسه. يجب عليك تقييم قدرة الآلة على الحفاظ على درجات حرارة الغرفة أقل بدقة من نقطة تليين Vicat الخاصة بدرجات PE وPP المحددة لديك. إذا تجاوزت درجة الحرارة هذا الحد، فسوف يتشوه البلاستيك ويسد مجرى التفريغ ويدمر الدفعة.
تتغير متطلبات الإنتاج، ويجب أن تتكيف معداتك. قم بتقييم قدرة المعدات على التعامل مع مجموعة متنوعة من المواد الأولية بما يتجاوز HDPE وPP القياسي. تحد الآلة الصلبة من قدرتك على إبرام عقود جديدة أو معالجة تدفقات مختلفة من الخردة.
تستخدم الأنظمة المتقدمة تقنية كتلة الطحن المنقسمة. يتيح ذلك للمشغلين معالجة LDPE، وEVA، وPET، وNBR على نفس الجهاز عن طريق تبديل مكونات غرفة محددة. يجب عليك تفصيل سهولة تغيير كتل أو أقراص الطحن. تسمح آليات التغيير السريع للفنيين بتبديل ملفات تعريف القرص لاستيعاب مستويات صلابة البوليمر المختلفة ومؤشرات تدفق الذوبان دون فقدان التحول الكامل إلى وقت توقف الصيانة. إذا استغرق تغيير القرص ثماني ساعات، تنخفض مرونة الإنتاج لديك إلى الصفر.
ينطوي نشر خط إنتاج المسحوق على مخاطر ميكانيكية وبيئية محددة. ويضمن التخفيف الاستباقي وقت تشغيل مستمر وجودة منتج متسقة. يؤدي تجاهل هذه المخاطر إلى انسداد الأنابيب وإتلاف المواد وظروف العمل غير الآمنة.
| استراتيجية تخفيف | السبب الجذري | للمخاطر التشغيلية |
|---|---|---|
| تجسير المواد | تتسبب الكهرباء الساكنة أو الرطوبة المحيطة العالية في تكتل المسحوق في القواديس. | قم بتركيب القواديس المقلبة، وخطوط النقل المضادة للكهرباء الساكنة، وضوابط صارمة لرطوبة المنشأة. |
| مسحوق خارج المواصفات | التدهور السريع لأقراص الطحن أو معايرة الفجوة غير الصحيحة. | قم بتنفيذ جداول زمنية صارمة لإعادة معايرة الفجوات واستخدم أقراص استبدال السبائك الصلبة. |
| تعمية الشاشة | الغرامات اللزجة المحاصرة في الشبكة الاهتزازية. | استخدم منظفات الشاشة بالموجات فوق الصوتية وتأكد من الشد الميكانيكي المناسب للشاشة. |
| التلطيخ الحراري | تتجاوز درجات حرارة الغرفة نقطة تليين فيكات البوليمر. | استخدم التبريد المزدوج (سترات الماء والهواء عالي الحجم) وراقب درجة حرارة الغرفة عبر PLC. |
| الانسدادات الهوائية | سرعة الهواء غير كافية في خطوط النقل مما يسمح للمسحوق بالاستقرار. | قم بحساب CFM المناسب للمنفاخ وتجنب الأكواع الحادة بزاوية 90 درجة في الأنابيب. |
تؤدي مشكلات تدفق المواد في كثير من الأحيان إلى توقف الإنتاج. غالبًا ما يتم سد الحبيبات في قادوس التغذية، مما يؤدي إلى تجويع الطاحونة. يحدث هذا عندما تشكل المادة قوسًا فوق فتحة التفريغ، مما يؤدي إلى إيقاف التدفق تمامًا. على العكس من ذلك، يمكن أن يتراكم المسحوق النهائي في شلال التفريغ أو صومعة التخزين بسبب تراكم الكهرباء الساكنة أو الرطوبة المحيطة.
للتخفيف من ذلك، حدد الحاجة إلى القواديس المقلبة التي تقوم فعليًا بتكسير جسور المواد باستخدام المجاذيف الدوارة. يجب عليك أيضًا تركيب خطوط نقل مضادة للكهرباء الساكنة لمنع التصاق المسحوق بجدران الأنابيب. تمنع الضوابط الصارمة للرطوبة المحيطة داخل المنشأة امتصاص الرطوبة. إن HDPE وPP بشكل عام غير قابلين للاسترطاب، لكن رطوبة السطح يمكن أن تتسبب في تكتل المساحيق الدقيقة وسد الصمامات الدوارة.
تتحمل أقراص الطحن التآكل الشديد. ويؤدي التدهور السريع لهذه الأجزاء مباشرة إلى ظهور مسحوق خارج المواصفات، وزيادة استهلاك الطاقة، وتوقف الإنتاج بشكل متكرر. ومع تآكل الأسنان، تعتمد الآلة على الاحتكاك أكثر من القص، مما يؤدي إلى ارتفاع درجة حرارة الغرفة.
تقييم سهولة الوصول إلى غرفة الطحن. تتيح تصميمات الصدفة للفنيين فتح الغرفة بسرعة للفحص والتنظيف. يجب أن تأخذ في الاعتبار مدى توفر الشفرات والأقراص البديلة. احتفظ بمجموعة احتياطية من الأقراص الحادة في المخزون في جميع الأوقات. علاوة على ذلك، احسب الوقت اللازم لإعادة معايرة الفجوة بعد تغيير القرص. تعمل الأجهزة المزودة بأقراص تعديل الفجوة الخارجية على تقليل وقت توقف الصيانة بشكل كبير مقارنة بالنماذج القديمة التي تتطلب تعبئة داخلية.
يؤدي سحق البلاستيك إلى توليد غبار قابل للاشتعال. وهذا يمثل مخاطر انفجار شديدة ومخاطر الجهاز التنفسي للمشغل. يمكن لشرارة من معدن متشرد يدخل الغرفة أن تشعل سحابة الغبار في خطوط النقل.
الامتثال للسلامة إلزامي. حدد متطلبات المكونات الكهربائية المعتمدة من ATEX في المناطق كثيفة الغبار. يجب أن يشتمل النظام على فتحات انفجار على الإعصار ومجمع الغبار لتوجيه ضغط الانفجار بأمان بعيدًا عن المشغلين في حالة الاشتعال. يُطلب من مجمعات الغبار النفاثة النبضية التقاط الدقائق المحمولة جواً قبل دخولها إلى الغلاف الجوي للمنشأة. وأخيرًا، تأكد من التأريض الكهربائي المستمر لنظام النقل الهوائي بأكمله للتخلص من الشرر الساكن. يجب أن يكون لكل وصلة أنبوب سلك وصلة تأريض.
يعتمد الإنتاج الناجح لمسحوق HDPE وPP بالكامل على التزامن الدقيق لميكانيكا الطحن، والإدارة الحرارية، ودقة الغربلة. لا يمكنك عزل متغير واحد دون التأثير على الإخراج بأكمله. يجب حماية السلامة الفيزيائية للبوليمر من خلال التبريد القوي، في حين يجب أن يضمن الإعداد الميكانيكي التوزيع الدقيق لحجم الجسيمات.
عند تقييم المعدات، يجب على صناع القرار إعطاء الأولوية للساحقات على أساس نسب الإنتاجية إلى الطاقة المثبتة. ابحث عن التكامل السلس لفحص الحلقة المغلقة. قبل كل شيء، تحقق من التفاوتات الحرارية المحددة للجهاز مقابل البوليمرات الأولية التي تنوي معالجتها.
للمضي قدمًا بشكل فعال، قم باتخاذ الإجراءات التالية:
ج: يجب أن تظل درجة حرارة الغرفة أقل بكثير من نقطة انصهار البوليمر لمنع التلطيخ. ويتطلب ذلك سترات نشطة لتبريد المياه وتدفق هواء كبير الحجم للحفاظ على درجات الحرارة الداخلية بين 50 درجة مئوية و70 درجة مئوية. يعتمد الهدف الدقيق كليًا على درجة البلاستيك المحددة ونقطة تليين Vicat الخاصة بها. يؤدي تجاوز هذا الحد إلى تدهور المواد بشكل فوري وانسداد المعدات.
ج: يمكنك التحكم في حجم الجسيمات بشكل أساسي عن طريق ضبط الفجوة بين أقراص الطحن الدوارة والثابتة. يؤدي تضييق الفجوة إلى إنتاج مسحوق أنعم. بالإضافة إلى ذلك، يمكنك تعديل سرعة الدوار لتغيير قوة التأثير. وأخيرًا، يؤدي تغيير حجم الشبكة على الشاشة الاهتزازية المدمجة إلى التحكم بشكل صارم في ملف الإخراج النهائي من خلال رفض الجزيئات كبيرة الحجم.
ج: نعم، ولكن LDPE يمتلك نقطة انصهار أقل ومرونة أعلى من HDPE الصلب. غالبًا ما تتطلب معالجة LDPE ملفات تعريف مختلفة لأقراص الطحن وإعدادات فجوة أوسع وقدرات تبريد محسنة. يجب عليك ضبط معلمات النظام لمنع LDPE الأكثر ليونة من الذوبان والتلطيخ والتلوث بغرفة الطحن أثناء التشغيل.
ج: يحدث عمى الشاشة عندما تتسبب الكهرباء الساكنة، أو محتوى الرطوبة العالي، أو التدهور الحراري الطفيف في ظهور الغرامات اللزجة في شبكة الغربال. وهذا يحجب المنطقة المفتوحة ويقلل من الإنتاجية. يمكنك التخفيف من ذلك عن طريق تركيب منظفات الشاشة بالموجات فوق الصوتية، وتطبيق عوامل مضادة للكهرباء الساكنة، والحفاظ على ضوابط صارمة للرطوبة في منطقة المعالجة.
ج: تقوم أنظمة الحلقة المغلقة تلقائيًا بالتقاط الجزيئات كبيرة الحجم من الغربال الاهتزازي وإعادتها هوائيًا إلى غرفة الطحن. تضمن عملية إعادة التدوير المستمرة هذه الاستفادة الكاملة من المواد وتمنع هدر المواد الخام. فهو يضمن أن المسحوق ذو الحجم الصحيح فقط هو الذي يخرج من النظام، مع الحفاظ على رقابة صارمة على الجودة لعمليات التصنيع النهائية.
ج: تستخدم المطحنة القرصية عملية القص والاحتكاك للألواح المسننة، مما يجعلها مثالية لمعالجة المواد البلاستيكية الصلبة مثل HDPE وPP. تعتمد مطحنة الدبوس على حركة تصادم عالية السرعة من المسامير المتشابكة. فهو يولد تدفقًا هائلاً للهواء، مما يجعله مناسبًا بشكل أفضل للمواد الدقيقة أو الأكثر مرونة أو شديدة الحساسية للحرارة.