العربيةالعربية

تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-28 المنشأ:محرر الموقع


يمكن أن تؤثر مشاكل خلط المزيج الجاف PVC مثل كتل المسحوق، وضعف التدفق، والأصفرار، والتشتت الإضافي غير المتساوي، والكثافة الظاهرية غير المتناسقة على استقرار البثق وجودة المنتج النهائي. غالبًا ما تنشأ هذه المشكلات من درجات حرارة الخلط غير الصحيحة، أو التبريد غير الكافي، أو جرعات المكونات غير الدقيقة، أو التعامل غير المتسق مع المواد.
يجب أن يكون للمزيج الجاف PVC المجهز بشكل صحيح تركيبة موحدة وقابلية سيولة مناسبة وخصائص متسقة من دفعة إلى أخرى. عندما تتغير هذه الخصائص، قد تواجه الشركات المصنعة تغذية غير مستقرة للطارد، أو اختلاف اللون، أو عيوب السطح، أو انقطاعات الإنتاج غير الضرورية.
يغطي هذا الدليل سبع مشكلات شائعة في الخلط الجاف للـ PVC، وأسبابها المحتملة، وطرق استكشاف الأخطاء وإصلاحها العملية، وطرق تحسين اتساق الخلط في إنتاج الأنابيب البلاستيكية، والملف الجانبي، والألواح، وألواح الحائط.
جدول المحتويات
قبل ضبط خلاط PVC، حدد الأعراض المرئية وحدد ما إذا كانت المشكلة تبدأ أثناء الخلط أو التبريد أو التخزين أو البثق.
يوفر جدول استكشاف الأخطاء وإصلاحها التالي نقطة بداية.
مشكلة الخلط | الأعراض الشائعة | الأسباب المحتملة | الشيكات الأولى |
|---|---|---|---|
كتل مسحوق والتكتل | الجسيمات الصلبة، المسحوق اللزج، الشاشات المسدودة | تبريد غير كافي، درجة حرارة زائدة، إضافة سائل غير صحيحة | درجة حرارة تفريغ التبريد، وتغذية المكونات |
ضعف سيولة المسحوق | تجسير هوبر، تغذية غير متناسقة | الرطوبة، التكتل، توزيع المواد المضافة غير مناسب | اختبار التدفق، حالة المسحوق، الرطوبة |
اختلاف الكثافة الظاهرية | تغير كثافة المسحوق، إخراج وحدة التغذية غير المستقرة | أخطاء الجرعات، وتغييرات المواد الخام، والخلط غير المتسق | وزن الدفعة، والكثافة الظاهرية، وسجلات الخلط |
الاصفرار وتغير اللون | مسحوق أصفر أو وردي أو داكن | التعرض المفرط للحرارة، وعدم توازن التوازن، والتلوث | درجة حرارة التفريغ، جرعة المثبت، نظافة الخلاط |
تشتت المضافة غير المتكافئة | خطوط ملونة، خصائص المنتج غير متناسقة | تسلسل إضافة غير صحيح، خلط غير كاف | توزيع المكونات، حالة الشفرة |
المشاكل المتعلقة بالرطوبة | مسحوق رطب، كتل، فقاعات قذف محتملة | المواد الخام الرطبة والتكثيف وعدم كفاية التحكم في الرطوبة | تخزين المواد، رطوبة الحشو، التهوية |
عدم تناسق دفعة إلى دفعة | سلوك تدفق أو لون أو قذف مختلف | اختلاف الجرعات، الخلط والتبريد غير المتناسقين | سجلات الدفعة، ودقة الوزن، واتجاهات درجة الحرارة |
هام: لا يعني وجود عيب في المنتج المبثوق تلقائيًا أن المزيج الجاف معيب. يجب أيضًا مراعاة درجة حرارة الطارد، وتصميم المسمار، ووقت بقاء المادة، وظروف الأدوات.
يتضمن تحضير المزيج الجاف PVC عادةً مرحلتين متصلتين: الخلط الساخن عالي السرعة والتبريد منخفض السرعة.
الهدف هو الجمع بين راتينج PVC مع المثبتات ومواد التشحيم والحشو والأصباغ ومساعدات المعالجة وغيرها من الإضافات المطلوبة لإنتاج مزيج مسحوق ثابت للمعالجة اللاحقة.
أثناء الخلط الساخن، تعمل الشفرات الدوارة على خلق حركة المواد وتسخين الاحتكاك.
تساعد هذه العملية على توزيع المواد المضافة في جميع أنحاء راتينج PVC وتدعم سلوك الامتصاص أو الطلاء لبعض مكونات التركيبة.
يتضمن تسلسل الخلط الساخن النموذجي ما يلي:
تحميل راتينج PVC والمكونات المحددة.
بدء دورة الخلط عالية السرعة.
إضافة المكونات المتبقية حسب تسلسل التركيبة المعتمد.
مراقبة درجة حرارة المواد وسلوك الخلط.
تفريغ المزيج عند نقطة نهاية العملية التي تم التحقق من صحتها.
تعتمد درجة حرارة التفريغ الصحيحة على تركيبة PVC، وتصميم الخلاط، وخصائص المكونات، ومتطلبات الإنتاج.
إن الوصول إلى درجة الحرارة المستهدفة وحده لا يضمن توزيع كل مادة مضافة بشكل صحيح.
بعد الخلط الساخن، يتم نقل المواد إلى خلاط التبريد.
تعمل مرحلة التبريد على تقليل الحرارة المتبقية، وتساعد على الحد من التكتل أثناء التخزين، وإعداد المسحوق للنقل أو التغذية بالبثق.
إذا ظل المزيج دافئًا جدًا، فقد يصبح أكثر عرضة للتكتل أو التعامل غير المتسق.
يعتمد أداء التبريد على تصميم خلاط التبريد، ودرجة حرارة الماء، وظروف الدورة الدموية، وحجم الدفعة، وخصائص المواد.
الخلط الساخن | الخلط البارد |
|---|---|
يوزع مكونات التركيبة | يزيل الحرارة الزائدة |
يعزز زيادة درجة الحرارة التي يمكن التحكم فيها | يقلل من خطر التكتل المرتبط بالحرارة |
يدعم توزيع المواد المضافة المناسبة | يساعد على استقرار ظروف التعامل مع المسحوق |
يقوم بإعداد مزيج ذو تركيبة موحدة | تحضير المواد للتخزين أو التغذية |
إن الخلط الجاف لـ PVC ليس مثل معالجة ذوبان PVC. يحدث سلوك الذوبان والانصهار والتلدن الرئيسي أثناء المعالجة اللاحقة، مثل البثق.

تعد الكتل من بين مشاكل خلط مسحوق PVC الأكثر وضوحًا.
وقد تظهر على شكل مجموعات صغيرة، أو جزيئات لزجة، أو قطع صلبة أكبر تبقى بعد الخلط أو التخزين.
يتكتل المسحوق المرئي بعد التبريد
المواد الملتصقة بجدار الخلاط
التكتلات في حاويات التخزين
سوء التفريغ من النطاطات
الاحتفاظ بالجزيئات الكبيرة أثناء الفحص
التبريد غير الكافي: يتم نقل المسحوق أو تخزينه قبل إزالة الحرارة الكافية.
درجة حرارة الخلط الساخنة المفرطة: التعرض للحرارة غير الضرورية قد يشجع على تليين أو التصاق بعض مكونات التركيبة بشكل غير مرغوب فيه.
التغذية المضافة السائلة غير الصحيحة: قد تؤدي إضافة المكونات السائلة بسرعة كبيرة أو بشكل غير متساو إلى إنشاء مناطق رطبة موضعية.
تراكم المواد داخل الخلاط: قد تؤدي الرواسب الموجودة على جدار الوعاء أو منطقة التفريغ إلى فصل وتلويث الدفعات اللاحقة.
التعرض للرطوبة: يمكن للمواد الرطبة تكوين تكتلات أثناء المناولة والتخزين.
تحقق من درجة حرارة المسحوق الفعلية عند تفريغ خلاط التبريد.
التحقق من درجة حرارة ماء التبريد وتداوله.
مراجعة نقطة نهاية الخلط الساخن.
فحص التغذية المضافة السائلة وتوزيعها.
تنظيف المواد المتراكمة من نقاط الوصول المعتمدة.
تحقق من حالة شفرة الخلاط وخلوصها وفقًا لتعليمات الصيانة الخاصة بالشركة المصنعة.
قم بتقييم ظروف التخزين إذا حدث التكتل بعد الخلط.
نصيحة لاستكشاف الأخطاء وإصلاحها: إذا كان المسحوق يتدفق بحرية بعد التبريد مباشرة ولكنه يتكون في كتل أثناء التخزين، فتحقق من درجة حرارة التخزين والتكثيف والتعرض للرطوبة قبل تغيير عملية الخلط الساخن.
تحدث قابلية التدفق الضعيفة عندما لا يتحرك المزيج الجاف PVC بشكل ثابت عبر القواديس أو أنظمة التغذية أو معدات النقل.
قد يتسبب ذلك في عدم استقرار إمداد الطارد بالمواد.
سد المسحوق داخل قادوس التغذية
التفريغ غير المنتظم من حاويات التخزين
تقلب انتاج المغذية
التصاق المواد بأسطح النقل
تغذية الطارد غير مستقرة
قد يرتبط ضعف تدفق المسحوق بما يلي:
رطوبة المسحوق المفرطة
التكتل أو التكتل
عدم تناسق توزيع مواد التشحيم أو المواد المضافة السائلة
تبريد غير كاف
التغيرات في خصائص جزيئات المسحوق
قادوس أو هندسة معدات التغذية غير مناسبة
التحقق من حالة المسحوق. حدد ما إذا كانت المادة تحتوي على كتل مرئية أو رطوبة أو جزيئات لزجة.
قياس قابلية التدفق باستمرار. استخدم اختبار تدفق مسحوق مناسبًا وقابلًا للتكرار وقارن النتائج بالدفعة المرجعية المعتمدة.
مراجعة عملية التبريد. تأكد من تفريغ المسحوق تحت ظروف المعالجة المناسبة.
فحص إضافة المكونات. تأكد من إدخال المواد المضافة ومواد التشحيم السائلة وفقًا لإجراءات الصياغة المعتمدة.
التحقق من معدات التغذية. يمكن أن ينتج التجسير أيضًا عن تصميم القادوس، أو أبعاد المخرج، أو تكوين وحدة التغذية.
لا تفترض أن زيادة سرعة الخلاط ستحل مشكلة تدفق المسحوق. حدد أولاً ما إذا كان السبب متعلقًا بالمواد أو بالمعدات.
تصف الكثافة الظاهرية كتلة المسحوق الذي يشغل حجمًا معينًا.
إنه مؤشر جودة مهم لأن التغيرات في الكثافة الظاهرية يمكن أن تؤثر على سلوك التخزين، والتغذية الحجمية، ومناولة المواد.
تختلف الكثافة الظاهرية بين دفعات الإنتاج.
يتغير إخراج وحدة التغذية الحجمية بشكل غير متوقع.
يختلف سلوك المسحوق على الرغم من استخدام نفس الصيغة الاسمية.
تصبح تغذية الطارد أقل اتساقًا.
قد ينتج اختلاف الكثافة الظاهرية عن:
التغييرات في درجة راتينج PVC أو دفعة المورد
حشو أو جرعة مضافة غير صحيحة
توزيعات مختلفة لحجم جزيئات المسحوق
التغييرات في ظروف الخلط
الاختلافات في التعامل مع المواد أو الضغط
طرق أخذ العينات والقياس غير متناسقة
قم بقياس الكثافة الظاهرية باستخدام نفس إجراء الاختبار لكل مقارنة.
التحقق من أوزان الدفعات الفعلية وسجلات الصياغة.
قارن بين مواصفات راتينج PVC والحشو.
مراجعة درجة حرارة الخلط الساخن ومدة الدفعة.
افحص الخلاط بحثًا عن تآكل ميكانيكي غير طبيعي.
قارن النتائج بخط أساس الإنتاج المعتمد.
تعد الكثافة الظاهرية مؤشرًا مفيدًا للعملية، ولكن لا ينبغي معاملتها كمقياس مباشر أو عالمي لامتصاص المادة المضافة.
على سبيل المثال، يمكن أن تؤدي زيادة محتوى الحشو إلى تغيير الكثافة الظاهرية دون الإشارة إلى تحسن عملية الخلط.
أفضل الممارسات: قم بتسجيل الكثافة الظاهرية مع وزن الدفعة ووقت الخلط ودرجة حرارة التفريغ وأرقام دفعة المواد الخام.
يمكن أن يشير الاصفرار أو تغيرات اللون غير المتوقعة إلى التعرض المفرط للحرارة أو اختلافات التركيبة أو التلوث.
ومع ذلك، قد يحدث تغير في اللون أيضًا أثناء عملية البثق حتى عندما يبدو المزيج الجاف طبيعيًا.
مسحوق مصفر أو أغمق بعد الخلط الساخن
لون غير متساو بين الدفعات
جزيئات داكنة مرئية في المزيج الجاف
يتغير اللون أثناء البثق اللاحق
التعرض الحراري المفرط: قد يبقى المسحوق في درجات حرارة مرتفعة لفترة أطول من المقصود.
جرعة مثبتة غير صحيحة: قد لا توفر التركيبة الاستقرار الحراري المطلوب.
تراكم المواد: يمكن أن يتغير لون المواد المتبقية المعرضة لدورات التسخين المتكررة وتدخل في دفعات لاحقة.
تلوث المكونات: قد تؤثر المواد غير المرغوب فيها على مظهر المسحوق.
اختلاف المواد الخام: يمكن أن تؤثر التغييرات في جودة الراتنج أو الحشو أو الصباغ على تناسق اللون.
التحقق من دقة قياس درجة حرارة الخلاط الساخن.
مراجعة درجة حرارة التفريغ ووقت الإقامة.
التأكد من وزن المثبت وإجراءات الإضافة.
فحص غرفة الخلط للمواد المحتجزة.
قارن الكثير من المواد الخام.
اختبار عينات المزيج الجاف في ظل ظروف خاضعة للرقابة.
قارن لون المزيج الجاف قبل البثق مع المنتج النهائي.
إذا كان تغير اللون موجودًا بالفعل في المسحوق، فتحقق من عملية الخلط والتركيبة والمواد الخام.
إذا كان المزيج الجاف يبدو طبيعيًا ولكن المنتج المبثوق يتغير لونه، فافحص درجات حرارة البثق ووقت الإقامة وحالة المسمار ومتغيرات المعالجة الأخرى.
تساعد هذه المقارنة على منع تعديلات الخلاط غير الضرورية.
يعد التوزيع الموحد للمواد المضافة أمرًا ضروريًا لمعالجة PVC المتسقة ومظهر المنتج النهائي.
قد يؤثر التشتت الضعيف على الأصباغ والمثبتات والحشوات ومواد التشحيم ومساعدات المعالجة.
لون مسحوق غير متساوي
مجموعات الصباغ مرئية
سلوك معالجة غير متناسق
- الاختلاف في مظهر المنتج النهائي
أداء مختلف بين الدفعات
تسلسل إضافة المكون غير صحيح
كثافة أو مدة الخلط غير كافية
جرعات غير دقيقة
التحميل المفرط للخلاط
سوء توزيع المواد المضافة بكميات صغيرة
شفرات الخلط البالية أو التي تم تكوينها بشكل غير صحيح
مراجعة تسلسل الصياغة. تأكد من إضافة المكونات بالترتيب الموصى به من قبل الشركة المصنعة أو مورد المواد المضافة.
التحقق من دقة الجرعات. تتطلب المكونات ذات الكمية الصغيرة اهتمامًا خاصًا لأن أخطاء الوزن يمكن أن تغير تركيزها الفعال بشكل كبير.
تحقق من تحميل الخلاط. تعمل ضمن نطاق الدفعة الموصى بها من قبل الشركة المصنعة للمعدات.
فحص نظام الخلط. تقييم حالة الشفرة، والاهتزاز غير الطبيعي، والتغيرات في سلوك التسخين أو الخلط.
استخدام العينات التمثيلية. أخذ عينات من أجزاء مختلفة من الدفعة عند الاقتضاء وتقييم الاتساق باستخدام طرق الاختبار المناسبة.
قد يساهم سوء تشتت المكونات في بعض العيوب المرئية، ولكن عيون السمكة لا تنتج فقط عن مشاكل الخلط.
خصائص جسيمات راتينج PVC والتلوث والانصهار غير الكامل أثناء البثق يمكن أن تنتج أيضًا عيوبًا مماثلة.
في حالة حدوث عيون السمكة، تحقق من المزيج الجاف وظروف المعالجة النهائية.
يمكن أن تدخل الرطوبة إلى عملية خلط PVC من خلال المواد الخام أو الحشو أو ظروف التخزين أو التكثيف.
قد تكون بعض الإضافات والحشوات المعدنية أكثر حساسية للتعرض للرطوبة من غيرها.
مسحوق رطب أو لزج
تكتل مسحوق
تغذية غير متناسقة
فقاعات أو فراغات محتملة أثناء البثق
سلوك المعالجة غير المستقر
تخزين المواد الخام بطريقة غير مناسبة
الرطوبة في الحشو أو المواد المضافة
الأكياس المفتوحة المعرضة للظروف الرطبة
التكثيف أثناء التخزين أو النقل
إدارة غير كافية للرطوبة
تخزين المواد الخام في بيئة جافة وخاضعة للرقابة.
أبقِ العبوة مغلقة حتى تكون المواد مطلوبة.
التحقق من حالة الرطوبة للحشو والمواد المضافة.
فحص أنظمة نقل وتخزين المواد للتكثيف.
التحقق من أن أي نظام تهوية أو ترشيح للخلاط يعمل حسب التصميم.
استخدم اختبار الرطوبة المناسب عندما تتكرر المشكلة.
الرطوبة هي أحد الأسباب المحتملة لفقاعات البثق، ولكن الأسباب الأخرى تشمل المكونات المتطايرة، والهواء المحصور، وظروف المعالجة النهائية.
ولذلك، ينبغي التحقيق في عيوب الفقاعة عبر عملية الإنتاج الكاملة.
يحدث عدم تناسق الدفعة عندما تنتج نفس التركيبة الاسمية خصائص مسحوق مختلفة أو سلوك بثق مختلف بمرور الوقت.
وهذا مهم بشكل خاص في الإنتاج المستمر لأنابيب PVC، والقطاعات الجانبية، والألواح، وألواح الجدران.
اختلاف الكثافة الظاهرية بين الدفعات
التغييرات في سيولة المسحوق
لون غير متناسق
التباين في مدة دورة الخلط
تغذية قذف غير مستقرة
أخطاء الوزن اليدوي
تسلسل إضافة مكون غير متناسق
التغيرات في كميات المواد الخام
نقاط نهاية الخلط الساخنة المتغيرة
أداء تبريد غير متناسق
التغييرات في تحميل الخلاط
تآكل المعدات أو مشاكل الصيانة
توحيد إجراءات الصياغة. استخدم كميات المكونات الموثقة وتسلسلات الإضافة.
التحقق من دقة الوزن. افحص معدات الوزن بانتظام وتحقق من الانحرافات المتكررة في الجرعات.
التحكم في نقطة نهاية الخلط. استخدم معايير درجة الحرارة والعملية المعتمدة بدلاً من الاعتماد على الوقت المنقضي وحده.
مراقبة أداء التبريد. سجل ظروف التبريد، خاصة عندما تتغير درجات الحرارة المحيطة أو مياه التبريد.
الحفاظ على سجلات الدفعة. تتبع معلمات الإنتاج المهمة وقارن بين الدُفعات غير الطبيعية والدُفعات المرجعية الثابتة.
بالنسبة لمرافق الإنتاج التي تتعامل مع تركيبات متعددة، قد تؤدي أنظمة الجرعات والخلط الآلية التي تم تكوينها بشكل مناسب إلى تحسين إمكانية التكرار وإمكانية التتبع.
يتطلب استكشاف أخطاء المزيج الجاف PVC الناجح وإصلاحها معلومات عملية قابلة للقياس.
بدلاً من تغيير إعدادات الجهاز المتعددة في وقت واحد، قم بإنشاء خط أساس ثابت وتحقق من الانحرافات بشكل منهجي.
المعلمة | لماذا يهم؟ | الرصد الموصى به |
|---|---|---|
وزن المكون | يتحكم في دقة الصياغة | تحقق من الوصفة المعتمدة |
درجة حرارة تفريغ الخلاط الساخن | يشير إلى نقطة نهاية المعالجة الحرارية | سجل كل دفعة |
وقت الخلط الساخن | يساعد على تحديد تغييرات العملية | مدة دورة المسار |
درجة حرارة تفريغ الخلاط البارد | يشير إلى فعالية التبريد | سجل وقارن |
ظروف مياه التبريد | تؤثر على أداء التبريد | مراقبة درجة الحرارة والدورة الدموية |
الكثافة الظاهرية | يشير إلى اتساق معالجة المسحوق | اختبار العينات التمثيلية |
سيولة المسحوق | يساعد على تحديد مشاكل التغذية | استخدم اختبار التدفق القابل للتكرار |
مجموعة المواد الخام | يدعم إمكانية التتبع | سجل المورد والكثير |
حالة الخلاط | يؤثر على اتساق الخلط | إجراء عمليات التفتيش المجدولة |
توفر درجة حرارة التفريغ معلومات مفيدة حول عملية الخلط وتساعد المشغلين على مقارنة دورات الإنتاج.
ومع ذلك، لا ينبغي تطبيق درجة حرارة التفريغ الشاملة على كل تركيبة PVC.
قد يتطلب PVC الصلب، والـ PVC المرن، والتركيبات المملوءة، وأنظمة التثبيت المختلفة ظروف معالجة مختلفة.
وينبغي تحديد نطاق التشغيل المناسب من خلال تجارب الصياغة وتوصيات موردي المعدات.
يمكن أن يؤثر التبريد غير الكافي على معالجة المسحوق واستقرار التخزين.
قد يصبح أداء التبريد أيضًا عائقًا للإنتاج إذا كان على الخلاط الساخن الانتظار حتى يصبح خلاط التبريد متاحًا.
راقب أوقات دورات الخلط والتبريد لتحديد التغييرات في أداء النظام.
تصف الكثافة الظاهرية وقابلية التدفق خصائص المسحوق المختلفة.
يمكن أن تتمتع الدفعة بكثافة ظاهرية مقبولة بينما لا تزال تظهر تدفقًا ضعيفًا بسبب الرطوبة أو التكتل أو تفاعلات الجسيمات.
يوفر تسجيل كلتا القيمتين صورة أكثر اكتمالاً من الاعتماد على أي من القياسين وحدهما.
تؤدي الخلاطات الساخنة والباردة وظائف مختلفة، لكن كلاهما يؤثر على جودة المزيج الجاف النهائي.
غرض | خلاط ساخن PVC | خلاط بارد بي في سي |
|---|---|---|
الوظيفة الأساسية | خلط المكونات والتدفئة التي تسيطر عليها | التبريد وتكييف المواد |
التحكم في العمليات الرئيسية | كثافة الخلط ودرجة الحرارة وإضافة المكونات | أداء التبريد وحالة التفريغ |
مشاكل نموذجية | ارتفاع درجة الحرارة، الخلط غير المتساوي، تراكم المواد | عدم كفاية التبريد، والتكتل، ومدة الدورة الممتدة |
نقاط التفتيش الرئيسية | الشفرات، أجهزة استشعار درجة الحرارة، نظافة الغرفة | مياه التبريد، والإثارة، وأجهزة استشعار درجة الحرارة |
التأثير على المزيج الجاف | توزيع المكونات والتاريخ الحراري | سلوك التخزين والتغذية |
قد تشمل مشكلات الخلاط الساخن التسخين غير المتسق، ووقت الإقامة المفرط، والتوزيع غير الصحيح للمكونات، وتراكم المواد.
يمكن أن تساهم هذه المشكلات في تغيرات اللون أو التكتل أو عدم تناسق التركيبة.
قد تشمل مشاكل الخلاط البارد عدم كفاية التبريد، وانخفاض نقل الحرارة، وظروف التفريغ غير المستقرة.
يمكن لنظام التبريد الذي يعمل بأقل من أدائه المطلوب أن يحد من إنتاجية خط الخلط الإجمالي.
وينبغي تقييم كلا الجهازين كعملية واحدة منسقة وليس كقطع مستقلة من المعدات.
يمكن أن يساعد الفحص المنتظم للمعدات في تحديد الظروف الميكانيكية التي تساهم في الخلط غير المتسق.
استخدم قائمة المراجعة التالية كمرجع للصيانة الوقائية.
البند التفتيش | ما يجب التحقق منه | التأثير المحتمل |
|---|---|---|
شفرات الخلط | التآكل والتلف والتخليص غير الطبيعي | خلط غير متساو أو تغيير وقت الدورة |
غرفة الخلط | تراكم المواد والتلوث | كتل، جزيئات داكنة، تلوث دفعة واحدة |
مجسات درجة الحرارة | النظافة ودقة القياس | قرارات التفريغ الخاطئة |
آلية التفريغ | التسرب والانسداد والتشغيل السليم | الاحتفاظ بالمواد أو النقل غير المتسق |
نظام التبريد | إمدادات المياه والتدفق ودرجة الحرارة | تبريد غير كاف |
الأختام والمحامل | الضوضاء غير الطبيعية، والتسرب، والاهتزاز | موثوقية المعدات |
معدات الجرعات | دقة الوزن واتساق التغذية | اختلاف الدفعة |
نظام جمع الغبار | حالة الفلتر والتهوية | التعامل مع المواد والتحكم في الغبار |
فحص تراكم المواد المرئية.
مراجعة درجة الحرارة غير الطبيعية أو التغيرات في وقت الدورة.
التحقق من سلوك تفريغ المسحوق.
التحقق من سجلات الجرعات.
مراقبة الضوضاء أو الاهتزاز غير الطبيعي.
فحص حالة شفرة الخلط.
التحقق من معايرة مستشعر درجة الحرارة.
تحقق من دائرة التبريد.
مراجعة تشغيل نظام التفريغ.
فحص الأختام والمحامل والمكونات الميكانيكية وفقا لدليل المعدات.
يجب إجراء الإصلاحات الميكانيكية واستبدال الشفرات والتعديلات الكهربائية والعمل داخل غرفة الخلط فقط بعد العزل المناسب وبواسطة موظفين مؤهلين يتبعون إجراءات الشركة المصنعة.
ليست كل مشكلة في المزيج الجاف تتطلب خلاطًا جديدًا.
يمكن معالجة العديد من المشكلات من خلال التحكم في التركيبة أو الصيانة أو مراقبة العملية أو تحسين معالجة المواد.
ومع ذلك، قد يكون تقييم المعدات مناسبًا عندما لا تفي قدرة الخلط الحالية أو التحكم في العملية بمتطلبات الإنتاج.
عدم تناسق الدفعة المتكررة
تبقى الاختلافات المتكررة بعد التحقق من الصياغة والمواد الخام وإجراءات التشغيل.
قدرة التبريد غير كافية
تحد دورات التبريد بشكل منتظم من إنتاج نظام الخلط الكامل.
دقة الجرعات محدودة
إن المعالجة اليدوية أو معدات الجرعات غير المناسبة تجعل إضافة المكونات المتكررة أمرًا صعبًا.
زيادة متطلبات الإنتاج
لا يمكن لنظام الخلط الحالي أن يدعم باستمرار استهلاك المواد لخطوط البثق النهائية.
مراقبة محدودة للعملية
تفتقر المعدات إلى وظائف القياس أو التحكم التي تتطلبها عملية الإنتاج.
قبل اتخاذ قرار بشأن المعدات، قم بمقارنة سعة الدفعة الفعلية، وأوقات الدورات، ومتطلبات الصياغة، والطلب على المواد النهائية.
توفر شركة ANDA Machinery معدات الخلط لإعداد مسحوق PVC وتطبيقات معالجة البلاستيك ذات الصلة.
بالنسبة لأنابيب PVC، والقطاعات الجانبية، والألواح، والألواح، فإن إعداد المزيج الجاف المستقر يساعد على دعم تغذية المواد وأداء الإنتاج المتسق.
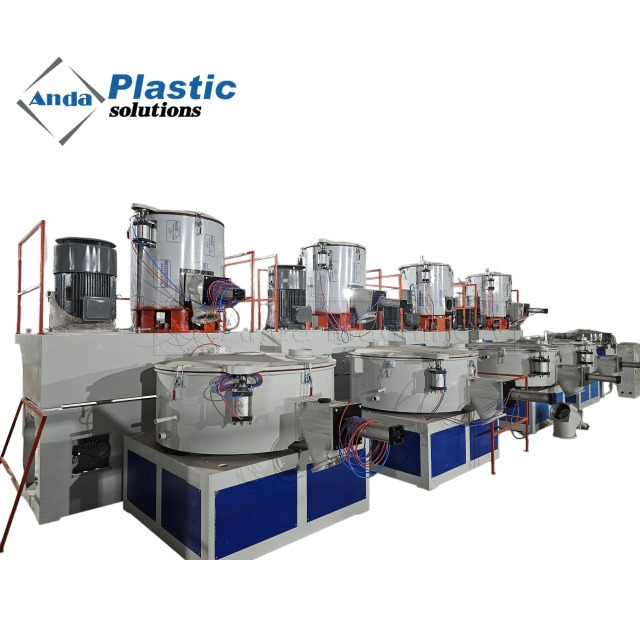
تجمع بين وحدة الخلط البلاستيكية ذات السرعة العالية والمنخفضة SRL-Z 500/1000 لمسحوق PVC خلاط ساخن عالي السرعة وخلاط تبريد منخفض السرعة.
يتضمن التكوين المذكور ما يلي:
المعلمة | مواصفة |
|---|---|
نموذج | إس آر إل-زي 500/1000 |
سعة الخلاط الساخن | 500 ل |
سعة الخلاط البارد | 1000 ل |
التطبيق الرئيسي | راتينج PVC، ومساحيق البلاستيك، والحشوات، والمواد المضافة |
وظيفة العملية | الخلط الساخن يليه التبريد |
الإنتاج المطبق | تصنيع الأنابيب البلاستيكية، والملفات الجانبية، والصفائح، والألواح |
يعتمد وزن الدفعة الفعلي ومخرجات الإنتاج على الكثافة الظاهرية للتركيبة وظروف التشغيل وقدرة العمل المعتمدة للمعدات.
يجب أن يدعم نظام الخلط الساخن والبارد المناسب ما يلي:
خلط المكونات الخاضعة للرقابة
مراقبة درجة حرارة المواد مستقرة
التبريد الفعال
نقل المواد متسقة
عملية موثوقة عبر دفعات متكررة
بالنسبة للمشاريع التي تتطلب معدات تغذية أو جرعات إضافية، يجب تقييم سير العمل الكامل لإعداد المواد معًا.
عند مناقشة معدات خلط PVC مع ANDA Machinery، قم بتقديم التفاصيل التالية:
نوع منتج PVC: الأنابيب، التشكيل الجانبي، الصفائح، لوحة الحائط، أو أي تطبيق آخر
تركيبة PVC صلبة أو مرنة
المواد الخام الرئيسية ومحتوى الحشو
وزن الدفعة المطلوبة أو استهلاك المواد بالساعة
معدات الخلط الموجودة
سعة خط البثق المستهدف
مشاكل الخلط أو التبريد الحالية
مرافق المصنع المتاحة ومساحة التثبيت
تساعد هذه المعلومات في تحديد التكوين المناسب للمعدات وترتيبات الإنتاج.
قد يشكل المزيج الجاف PVC كتلًا بسبب عدم كفاية التبريد، أو التعرض الحراري المفرط، أو الرطوبة، أو التغذية المضافة السائلة غير الصحيحة، أو تراكم المواد داخل الخلاط.
إذا ظهرت كتل فقط أثناء التخزين، تحقق من ظروف التخزين والتكثيف بالإضافة إلى عملية الخلط.
قد ينجم ضعف القدرة على التدفق عن الرطوبة أو التكتل أو التوزيع غير المناسب للمواد المضافة أو خصائص الجسيمات أو التبريد غير الكافي.
يمكن أن تؤثر أيضًا هندسة القادوس وتكوين وحدة التغذية على تفريغ المسحوق.
يمكن أن تتغير الكثافة الظاهرية بسبب اختلاف المواد الخام، أو جرعات المكونات غير الصحيحة، أو ظروف الخلط المختلفة، أو طرق القياس غير المتسقة.
قارن العينات باستخدام نفس إجراء الاختبار قبل ضبط إعدادات المعدات.
قد يرتبط الاصفرار بالتعرض المفرط للحرارة أو عدم توازن المثبت أو التلوث أو التغيرات في المواد الخام.
إذا كان المسحوق يبدو طبيعيًا ولكن المنتج المبثوق يتحول إلى اللون الأصفر، فتحقق من ظروف المعالجة النهائية.
قم بتحسين توزيع المواد المضافة عن طريق التحقق من جرعات المكونات، واستخدام تسلسل الإضافة الصحيح، والحفاظ على التحميل المناسب للخلاط، والتحقق من حالة شفرة الخلط.
يعتمد الإجراء المناسب على التركيبة وتوصيات المورد المضافة.
يجمع الخلط الساخن بين مكونات التركيبة تحت التحريك الميكانيكي المتحكم فيه وزيادة درجة الحرارة.
يعمل الخلط البارد على إزالة الحرارة الزائدة وإعداد المزيج الجاف للمعالجة أو التخزين أو التغذية بالبثق لاحقًا.
نعم. يمكن أن تساهم الرطوبة في تكوين الغاز وعيوبه أثناء البثق.
ومع ذلك، قد تنتج الفقاعات أيضًا عن مواد متطايرة أخرى، أو هواء محصور، أو ظروف معالجة البثق.
ابدأ بمجموعة المواد الخام، وأوزان التركيبة، وتسلسل إضافة المكونات، ودرجة حرارة الخلط الساخنة، وظروف التبريد، ونظافة الخلاط.
قارن هذه القيم بالسجلات من مجموعة إنتاج مستقرة.
يعتمد تكرار الفحص على ساعات التشغيل، ودرجة كشط التركيبة، وتصميم المعدات، وتوصيات الشركة المصنعة.
قد تشير التغييرات في وقت الخلط أو الاهتزاز أو توزيع المواد إلى الحاجة إلى فحص إضافي.
لا، فالخلاط عالي السرعة هو جزء من عملية تحضير المواد.
تعتمد جودة المزيج الجاف المتسقة أيضًا على حالة المواد الخام، ودقة الجرعات، والتبريد، والتخزين، والنقل، والمعالجة النهائية.
غالبًا ما تظهر مشكلات خلط الخليط الجاف PVC على شكل كتل مسحوق، أو ضعف التدفق، أو اختلاف الكثافة الظاهرية، أو تغير اللون، أو التشتت الإضافي غير المتساوي، أو العيوب المرتبطة بالرطوبة، أو جودة الدفعة غير المتسقة.
الأسلوب الأكثر فعالية لاستكشاف الأخطاء وإصلاحها هو تحديد الأعراض، والتحقق من حالة المادة، ومراجعة سجلات الصياغة والعملية، ثم فحص معدات الخلط أو التبريد ذات الصلة.
تساعد الجرعات المتسقة والخلط الساخن المتحكم فيه والتبريد الفعال والصيانة المنتظمة للمعدات الشركات المصنعة على تحسين إمكانية تكرار تحضير المزيج الجاف من PVC.
بالنسبة لإنتاج الأنابيب البلاستيكية والجوانب والصفائح وألواح الجدران، يمكن لنظام الخلط الساخن والبارد الذي تم تكوينه بشكل صحيح أن يدعم إعداد المواد الخام المستقرة قبل البثق.
هل تحتاج إلى حل موثوق لخلط PVC الساخن والبارد؟
توفر ANDA Machinery معدات خلط PVC لإعداد المسحوق الصناعي وتطبيقات إنتاج البثق.
اتصل بشركة ANDA Machinery لتزويدك بصيغتك، والقدرة المطلوبة، وتحديات الخلط الحالية لمناقشة نظام خلط PVC المناسب.