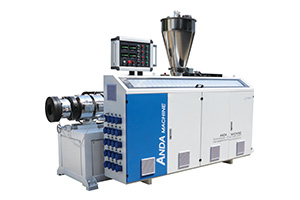
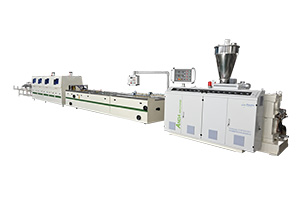
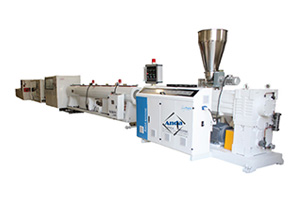
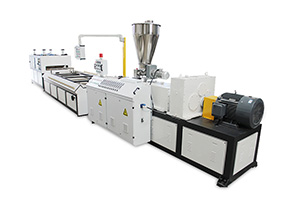
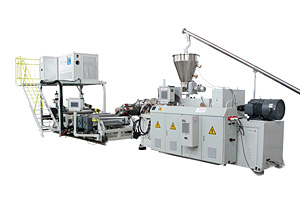
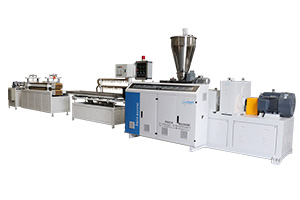
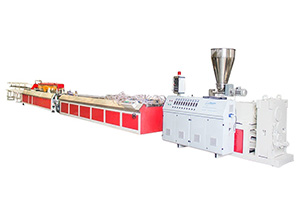
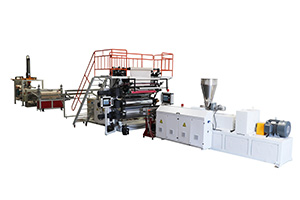
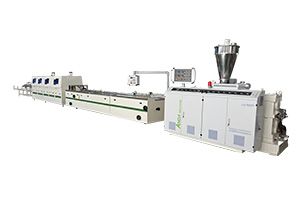
نظرة عامة على المنتج: تم تصميم خط إنتاج الألواح السفلية ANDA PVC من أجل البثق المستمر للألواح السفلية البلاستيكية الصلبة المستخدمة تحت أفاريز السقف، وشرفات الشرفة وغيرها من الهياكل المعمارية الخارجية.
يدمج خط الإنتاج الكامل تلدين PVC، والبثق المشترك عند الحاجة، وتشكيل القالب، ومعايرة الفراغ، وتبريد الماء، والسحب المتزامن، والقطع، وتجميع الألواح.
تتوفر ثلاثة تكوينات لخط الإنتاج لمقاطع يصل عرضها إلى 400 مم. نطاقات سرعة النقل المتاحة هي 1-8 م/دقيقة، 1-10 م/دقيقة، 1-20 م/دقيقة، مما يسمح باختيار الخط وفقًا لتصميم القاعدة وتركيبة المواد وسرعة الإنتاج المطلوبة.
الحد الأقصى لعرض الملف الشخصي هو 400 ملم
ثلاثة تكوينات لخط الإنتاج
سرعة السحب تصل إلى 20 م/دقيقة
أنظمة البثق الرئيسية والثانوية
معايرة الفراغ والتحكم في تبريد المياه
البثق المتزامن والسحب
حلول الألواح الصلبة والمهواة
البثق المشترك للطبقة السطحية PVC أو ASA أو PMMA الاختياري
يتم تركيب الألواح السفلية البلاستيكية أسفل حواف السقف والأجزاء المتدلية لتغطية الجانب السفلي المكشوف من هيكل السقف. يمكن لتصميمات الألواح المختلفة أن توفر تشطيبًا معماريًا نظيفًا، وحيثما يتم إضافة فتحات التهوية، فإنها تدعم تدفق الهواء إلى تجويف السقف.
يتطلب إنتاج هذه المقاطع الخارجية ذات الجدران الرقيقة أكثر من مجرد زيادة سرعة البثق. يجب أن يظل تدفق الذوبان، ومقاومة العفن، وضغط الفراغ، وقدرة التبريد، وسرعة النقل متوازنة طوال فترة الإنتاج.
تم تكوين خط إنتاج الألواح السفلية ANDA PVC حول هذه العملية المستمرة.
يقوم جهاز البثق الرئيسي بإعداد وتزويد مصهور PVC الهيكلي. يمكن استخدام الطارد الثانوي عندما تكون هناك حاجة إلى طبقة سطحية منفصلة. تمر المادة المجمعة عبر قالب اللوحة السفلية قبل الدخول إلى قسم المعايرة والتبريد.
بعد استقرار الأبعاد، تقوم وحدة السحب بسحب اللوحة بسرعة يتم التحكم فيها. تقوم وحدة القطع بعد ذلك بفصل المظهر الجانبي المستمر إلى الأطوال المطلوبة.
يتم تحديد التكوين النهائي للمعدات وفقًا لرسم اللوحة، ووزن الملف الشخصي، وهيكل السطح، وصياغة المواد وهدف الإنتاج.
ألواح PVC التي يتم إنتاجها بواسطة الخط
مع القالب المناسب والمعدات المساعدة، يمكن تكوين خط الإنتاج من أجل:
تتطلب فتحات أو فتحات التهوية عادةً عملية تثقيب أو تثقيب إضافية. يجب اختيار طريقة التثقيب وفقًا لنمط الثقب وسمك اللوحة وسرعة الإنتاج المطلوبة.
تكوين المعدات الرئيسية
وحدة بثق PVC الرئيسية
يقوم الطارد الرئيسي بمعالجة مركب PVC المُجهز ويوفر المواد الهيكلية للوحة السقفية.
يجب أن يوفر نظام اللولب والبراميل نقل المواد والضغط والتلدين الخاضع للتحكم. يدعم تدفق الذوبان المستقر ضغط القالب المتسق وتوزيع سمك الجدار.
تتضمن ضوابط البثق الهامة ما يلي:
استقرار التغذية
درجة حرارة البرميل
سرعة المسمار
عزم الدوران المسمار
الضغط الذائب
وقت الإقامة
إخراج النتوء
يحتوي PVC على نافذة معالجة محدودة. يمكن أن تؤدي الحرارة أو القص غير الكافي إلى تلدين غير كامل، في حين أن درجة الحرارة الزائدة أو مدة البقاء يمكن أن تؤدي إلى تغير اللون وتدهور المواد.
وحدة البثق الثانوية
يشتمل كل تكوين لخط الإنتاج المدرج على نظام بثق ثانوي.
عندما يكون هناك حاجة إلى سطح مقذوف مشترك، تقوم الوحدة الثانوية بتزويد مادة الطبقة السطحية لقالب البثق المشترك. يجب أن تعمل أجهزة البثق الرئيسية والثانوية بنسبة ثابتة لمنع تغير الطبقة السطحية.
يمكن لنظام البثق الثانوي أن يدعم التركيبات السطحية المعتمدة على PVC أو ASA أو PMMA عندما تكون متوافقة مع القالب المحدد وعملية الإنتاج.
يجب التأكد من المواد السطحية المطلوبة وسمك الطبقة وظروف الترابط من خلال تقييم الصياغة والعفن.
قالب لوحة سوفيت PVC
يحدد القالب الشكل الهندسي الرئيسي للوحة السطح النهائية.
انها تسيطر على:
العرض الكلي للوحة
سمك اللوحة
ملف تعريف السطح
أضلاع تقوية داخلية
حواف متشابكة
الشفاه الربط
توزيع السطح المبثوق المشترك
تساعد قنوات التدفق المتوازنة على توزيع ذوبان PVC عبر عرض القالب بالكامل. يجب أن يعوض تصميم القالب الاختلافات بين المقاطع الهيكلية السميكة والمقاطع الزخرفية الرقيقة.
مطلوب قالب مخصص لكل مقطع عرضي مختلف بشكل كبير للوحة السفلية.
جدول معايرة الفراغ
يستقبل جدول المعايرة ملف التعريف الساخن مباشرة من قالب البثق.
تعمل أجهزة المعايرة الفراغية على تثبيت سطح اللوحة وحوافها في مكانها بينما تعمل دوائر التبريد على إزالة الحرارة. يساعد توزيع الفراغ المستقر في الحفاظ على المقطع العرضي المطلوب دون علامات رسم أو تشوه موضعي.
يجب أن يوفر جدول المعايرة ما يلي:
محاذاة دقيقة مع القالب
ضغط فراغ قابل للتعديل
التحكم في تداول مياه التبريد
أقسام تبريد مستقلة عند الاقتضاء
دعم مستقر للألواح العريضة ذات الجدران الرقيقة
تعديل معايرة مريحة
يمكن أن تؤدي المعايرة غير الكافية إلى اختلاف العرض أو تشكيل الحواف بشكل سيئ. قد يترك الفراغ الزائد علامات على السطح أو يزيد من مقاومة الجر.
نظام تبريد المياه
يقوم نظام التبريد بإزالة الحرارة من التشكيل الجانبي المُشكل قبل النقل والقطع.
يعد التبريد الموحد مهمًا بشكل خاص للألواح السفلية لأن التوزيع غير المتساوي لدرجة الحرارة يمكن أن يؤدي إلى الانحناء والالتواء والموجات السطحية.
يتأثر أداء التبريد بما يلي:
درجة حرارة الماء
تدفق المياه
تصميم قناة التبريد
الاتصال معايرة
سرعة الإنتاج
سمك الجدار الشخصي
الظروف المحيطة
عندما تزيد سرعة الخط، يجب على نظام التبريد إزالة المزيد من الحرارة ضمن نفس مسافة الإنتاج.
وحدة السحب المتزامنة
توفر وحدة السحب قوة الجر المستمرة المطلوبة لتحريك لوحة السقف عبر خط الإنتاج.
يجب ضبط سرعة الجر والضغط معًا. يمكن أن يؤدي الضغط غير الكافي إلى الانزلاق، في حين أن الضغط الزائد يمكن أن يؤدي إلى تشويه شكل الجدار المجوف أو الرقيق.
يدعم أداء النقل المستقر:
أبعاد اللوحة متسقة
سمك الجدار المتحكم فيه
انخفاض علامات السطح
طول القطع مستقر
الإنتاج المستمر
طبقات موحدة مقذوفة
يجب أن يوفر سطح التلامس القابل للسحب قبضة كافية دون إتلاف اللوحة النهائية.
معالجة فتحات التهوية الاختيارية
تتطلب الألواح السفلية ذات التهوية فتحات أو فتحات موضوعة بدقة لتوفير المنطقة المفتوحة والمظهر المقصود.
اعتمادا على تصميم اللوحة، قد تستخدم معالجة التهوية:
اللكم على الانترنت
الشق عبر الإنترنت
تثقيب غير متصل
قوالب التثقيب المخصصة
يجب تقييم طريقة التثقيب وفقًا لعرض اللوحة وسمكها وترتيب الثقب وسرعة الخط.
تعتبر معدات التهوية خاصة بالمشروع ويجب تأكيدها قبل الانتهاء من تخطيط خط الإنتاج.
نظام القطع والجمع
تقوم وحدة القطع بفصل مقطع السقف المستمر إلى الطول النهائي المطلوب.
يجب أن يتبع توقيت القطع سرعة النقل. تؤثر محاذاة الدليل وحالة الشفرة وضغط التثبيت على جودة القطع ودقة الأبعاد.
يدعم نظام التجميع اللوحة بعد القطع ويساعد على منع الانحناء أو تلف السطح.
المواصفات الفنية
تكوين خط الإنتاج
SJZ65/132-SJZ45/100 + YF400
SJP75/28-SJZ45/100 + YF400
SJP90/32-SJZ55/110 + YF400
الحد الأقصى لعرض الملف الشخصي
400 ملم
400 ملم
400 ملم
ارتفاع السحب
100 ملم
100 ملم
100 ملم
سرعة السحب
1-8 م/دقيقة
1-10 م/دقيقة
1-20 م/دقيقة
نظام البثق الرئيسي
SJZ65/132
SJP75/28
إس جي بي 90/32
نظام البثق الثانوي
SJZ45/100
SJZ45/100
SJZ55/110
معدات المصب
YF400
YF400
YF400
مادة مناسبة
مركب PVC جاهز
مركب PVC جاهز
مركب PVC جاهز
البثق المشترك للطبقة السطحية
متاح عند الحاجة
متاح عند الحاجة
متاح عند الحاجة
قالب سوفيت
مصممة خصيصا
مصممة خصيصا
مصممة خصيصا
التعليمات
ما الذي ينتجه خط إنتاج الألواح السفلية PVC؟
إنها تنتج باستمرار ألواح PVC الصلبة المستخدمة تحت أفاريز الأسطح، وشرفات الشرفات، والشرفات والهياكل المعمارية المماثلة. يتم تحديد هندسة اللوحة النهائية بواسطة قالب البثق وأدوات المعايرة.
ما هو الحد الأقصى لعرض لوحة باطن الأرض؟
تدعم تكوينات خط الإنتاج الثلاثة المدرجة الحد الأقصى لعرض الملف الشخصي وهو 400 مم. يجب تأكيد عرض اللوحة الفعلي من خلال تصميم الرسم والقالب.
ما هي السرعة القصوى للإنتاج؟
أعلى نطاق ضبط للسحب هو 1–20 م/دقيقة لتكوين SJP90/32-SJZ55/110 + YF400.
تعتمد سرعة الإنتاج المستقرة الفعلية على وزن اللوحة، والتركيبة، والعفن، وكفاءة المعايرة، وقدرة التبريد ومتطلبات الجودة.
هل يمكن للخط إنتاج تصميمات مختلفة لألواح السقف؟
نعم. يمكن إنتاج مقاطع عرضية مختلفة للوحة عن طريق تغيير القالب ومطابقة أدوات المعايرة.
يجب أن تتمتع معدات الطارد والتجهيزات النهائية بقدرة كافية لعرض اللوحة المحددة ووزنها وسرعة الإنتاج.
هل يمكن للخط إنتاج ألواح باطنية ذات فتحات تهوية؟
نعم، عندما يتم تجهيز الخط بمعدات معالجة فتحات التهوية المناسبة.
نظرًا لأن أنماط الثقب تختلف بين المنتجات، فيجب اختيار نظام التثقيب أو التثقيب وفقًا لرسم اللوحة وسرعة الخط المطلوبة.
لماذا يتضمن خط الإنتاج جهاز بثق ثانوي؟
يمكن للطارد الثانوي توفير مادة سطحية منفصلة للألواح السفلية المبثوقة بشكل مشترك.
إنه يسمح بمعالجة الجسم الهيكلي PVC والطبقة السطحية من خلال نفس القالب. يجب التأكد من المواد ونسبة البثق لكل منتج.
هل يمكن استخدام ASA أو PMMA للطبقة السطحية؟
يمكن تقييم حلول الطبقة السطحية PVC أو ASA أو PMMA وفقًا لتوافق القالب والمواد.
يجب التحقق من أداء التجوية للمنتج النهائي من خلال اختبارات خاصة بالتركيبة.
هل يمكن لخط واحد إنتاج الألواح الصلبة والمهواة؟
قد يدعم نفس خط البثق الأساسي التصميمات الصلبة والمهواة عن طريق تغيير القالب وأدوات المعايرة وإعدادات معالجة التهوية.
يجب التأكد من الجدوى من خلال الرسمين اللوحيين.
كيف يتم التحكم في تسطيح اللوحة؟
يعتمد التسطيح على تدفق القالب المتوازن، ومحاذاة المعايرة الصحيحة، وضغط الفراغ المستقر، وتبريد الماء الموحد، والسحب المتزامن.
تؤثر تركيبة المواد وتوزيع سماكة الجدار أيضًا على التسطيح.
هل السرعة القصوى للسحب تساوي سرعة الإنتاج الفعلية؟
لا، الحد الأقصى لسرعة النقل هو حد تعديل المعدات.
يتم تقييد سرعة الإنتاج الفعلية من خلال ناتج الذوبان، ووزن الملف الشخصي، ووقت التبريد، ومتطلبات التثقيب، وجودة اللوحة النهائية.
هل يمكن أن يتوافق التكوين الكهربائي مع معايير الطاقة المحلية؟
يجب توفير الجهد والتردد والمرحلة المطلوبة قبل الإنتاج. سيتم ذكر التكوين الكهربائي النهائي في العرض الفني.
ما هي المعلومات المطلوبة لاقتباس؟
يرجى تقديم رسم اللوحة والعرض والسمك والوزن والتركيبة ومتطلبات الطبقة السطحية ونمط التهوية والإخراج المستهدف وطول القطع والمعايير الكهربائية.
نظرة عامة على المنتج: تم تصميم خلاط التدفئة والتبريد عالي السرعة PVC من ANDA لخلط وتسخين وتبريد مسحوق PVC والمواد المضافة والمثبتات والحشوات ومكونات التركيب المتوافقة الأخرى قبل البثق أو المعالجة الإضافية. تجمع سلسلة SRL-Z بين الخلاط الساخن عالي السرعة وخلاط التبريد لدعم تحضير المزيج الجاف PVC. إنها مناسبة لتركيب المواد في الأنابيب البلاستيكية، وملف النوافذ، ولوحة الحائط، والألواح، والألواح، وتطبيقات تصنيع WPC المتوافقة.
Anda يتم تطبيق آلة ورقة الرخام الاصطناعية PVC لإنتاج ورقة PVC بعرض 1220 مم وطولها مع 2440 مم ، والسماكة في الغالب من 2.5 إلى 4 مم. سطح ورقة PVC التي عولجت بشكل عام عن طريق الختم الساخن أو التصفيح ، ثم المطلية بواسطة الورنيش الأشعة فوق البنفسجية. عن طريق تبديل الفيلم بلون مختلف. بعد طلاء الورنيش اللامع للأشعة فوق البنفسجية ، يكون سطح ورقة PVC أكثر سلاسة ويمكن ارتداؤه. يمكن أن ينتج أيضًا أرضية LVT من خلال بعض التعديل ومع الآلات المساعدة ذات الصلة.
يتم تطبيق آلة صنع صفيحة رخامية PVC Decoration لإنتاج ورقة PVC بعرض 1220 مم وطولها مع 2440 مم ، والسماكة في الغالب من 2.5 إلى 4 مم. سطح ورقة PVC التي عولجت بشكل عام عن طريق الختم الساخن أو التصفيح ، ثم المطلية بواسطة الورنيش الأشعة فوق البنفسجية. عن طريق تبديل الفيلم بلون مختلف. بعد طلاء الورنيش اللامع للأشعة فوق البنفسجية ، يكون سطح ورقة PVC أكثر سلاسة ويمكن ارتداؤه. يمكن أن ينتج أيضًا أرضية LVT من خلال بعض التعديل ومع الآلات المساعدة ذات الصلة.
خط إنتاج أرضيات LVT ينتج بشكل أساسي أرضيات LVT بعرض 1200 مم وسمك 1.5-3 مم. إنها تتميز بمزايا الدرجة العالية من الأتمتة، التشغيل البسيط، عملية الإنتاج المستقرة والموثوقة والإنتاجية العالية.
WPC Profile هو نوع جديد من مواد حماية البيئة مصنوعة من PE أو PP أو PVC مع الألياف النباتية من خلال الخلط والبثق.بالمقارنة مع المواد التقليدية ، فهي تتميز بخصائص مقاومة الماء ، مقاومة الرطوبة ، الوقاية من الحشرات ، حماية البيئة ، إلخ.
آلة تصنيع الأبواب والنافذة PVC تتكون بشكل رئيسي من آلة بثق مخروطية مزدوجة اللولب، طاولة تبريد، آلة نقل، آلة قطع، مكدس. مع قوالب مختلفة، يمكن أن تنتج مختلف التشكيلات UPVC، مثل: PVC نافذة الباب، لوحة الحائط PVC، لوحة عتبة النافذة PVC، لوحة باب الخزانة، صندوق الستارة، النقل بالشاحنات PVC، قناة الكابل، التفاف PVC، زاوية حماية PVC وما إلى ذلك. ومن خلال تغيير البرميل اللولبي والقالب، يمكنها أيضًا إنتاج منتجات WPC القائمة على PVC، مثل: لوحة الحائط WPC، وقوالب إطار باب النافذة WPC، وقوالب الحواف، ولوحة الباب WPC وما إلى ذلك.
آلة بثق الكابلات البلاستيكية / خط الإنتاج / آلة التصنيع تستخدم بشكل أساسي لصنع مقاطع جانبية PVC صغيرة ، مثل ملف تعريف التفاف PVC ، ملف تعريف زاوية الجدار ، ملف تعريف الكابلات PVC مع شكل مقطع مختلف وارتفاعه.يمكن معالجة سطح الملف الشخصي / اللوحة البلاستيكية عن طريق الطباعة والطلاء بالزيت اللامع ، أو بطباعة نقل الحرارة ، أو بالتصفيح ، مما يمكن أن يكون له تأثير ديكور جيد للمطبخ ، والمرحاض ، والشرفة وما إلى ذلك.
ال خط إنتاج ألواح الحوائط المصنوعة من فحم الخيزران تم تصميمه لإنتاج البثق المستمر لألواح الجدران المزخرفة بفحم الخيزران بأشكال وأحجام وتشطيبات سطحية مختلفة. يشتمل الخط الكامل على آلة بثق مخروطية مزدوجة اللولب، وقالب بثق مخصص، وطاولة معايرة فراغية، ونظام تبريد، وآلة سحب، وآلة قطع ومكدس. Anda يمكن للآلات تخصيص خط الإنتاج وفقًا لتركيبة مادة فحم الخيزران وشكل لوحة الحائط والأبعاد والمخرج المستهدف ومتطلبات تشطيب السطح.
يقوم خط إنتاج ألواح اللوفر ANDA WPC بإنتاج ألواح تهوية ومخددة وشرائح وألواح جدارية مزخرفة قائمة على مادة PVC. فهو يدمج التغذية والبثق والمعايرة والتبريد والسحب والقطع. يؤدي الختم الساخن الاختياري إلى إنشاء تشطيبات زخرفية متنوعة. يمكن إنتاج أحجام وملامح مختلفة للوحات عن طريق تغيير القوالب. قدرات الإنتاج الرئيسية:
نظرة عامة على المنتج: تم تصميم خط بثق لوحة السقف ANDA PVC للإنتاج المستمر لألواح السقف البلاستيكية الصلبة ومقاطع السقف المزخرفة المجوفة.
يدمج الخط الكامل تلدين PVC، وتشكيل القالب، ومعايرة الفراغ، وتبريد الماء، والسحب المتزامن والقطع الأوتوماتيكي. يمكن إضافة معدات الختم الساخن أو التصفيح الاختيارية لتشطيب الأسطح الزخرفية.
تدعم أربعة تكوينات للماكينة عروض اللوحة المشتركة من 200 ملم إلى 600 ملم. تتراوح الطاقة الإنتاجية المرجعية من أكثر من 800 متر مربع إلى 3300 متر مربع في اليوم، اعتمادًا على وزن اللوحة، وتركيبة PVC، وهيكل القالب وظروف التبريد.
خط إنتاج ألواح السقف UPVC يستخدم لإنتاج بلاط السقف PVC بأبعاد 595x595، 600x600، 603x603. يمكن معالجة سطح بلاط السقف PVC عن طريق الختم الساخن للحصول على ألوان أو أنماط مختلفة لتناسب أنماط الديكور المختلفة.
Anda يتم استخدام خط إنتاج حافة الحافة المسمار Twin PVC لإنتاج نطاق PVC Edge ، وهو يستخدم على نطاق واسع لختم الحافة من MDF ، HDF ، لوحة الجسيمات ، لوحة مركبة وما إلى ذلك.
يتم استخدام خط إنتاج شريط الحافة PVC مع Calender Cooling لإنتاج شريط الحافة PVC بعرض مختلف وشكل القسم وسمكه. يمكن معالجة سطح شريط الحافة PVC عن طريق الطباعة بثلاثة ألوان ومطلي بالزيت اللامع، أو عن طريق الطباعة بالنقل الحراري.
تم تصميم آلة تصنيع ألواح الأبواب PVC لتصنيع ألواح الأبواب البلاستيكية الصلبة من خلال عملية البثق المستمرة. متوفر بتكوينات YF700 وYF800 وYF900، وهو يدعم أقصى عرض للوح يبلغ 700 مم و800 مم و1000 مم، مع قدرة إنتاجية تصل إلى 10000 كجم يوميًا. توفر الماكينة بثقًا مستقرًا وتحكمًا دقيقًا في درجة الحرارة وخيارات تكوين مرنة لمصنعي ألواح الأبواب البلاستيكية.
نظرة عامة على آلة تصنيع أنابيب المياه البلاستيكية: تم تصميم آلة تصنيع أنابيب المياه PVC للإنتاج المستمر لأنابيب PVC وUPVC لإمدادات المياه والري الزراعي وتغليف الآبار والصرف وتطبيقات نقل السوائل الأخرى.
مجموعة واسعة من الأنابيب: تنتج أنابيب PVC/UPVC بقطر يتراوح من 16 إلى 800 ملم.
إنتاجية عالية: السعات المتاحة من 150 إلى 1300 كجم/ساعة تقريبًا.
عملية الإنتاج الكاملة: تدمج البثق، والقولبة، ومعايرة الفراغ، والسحب، والقطع، والتكديس، والقرع الاختياري.
إنتاج الأنابيب المرنة: يمكن إنتاج أقطار مختلفة للأنابيب وسمك الجدار عن طريق تغيير الأدوات المناسبة.
التحكم المستقر والآلي: يدعم التحكم في التسخين Siemens PLC وSSR التشغيل المركزي والبثق المستقر.
 العربية